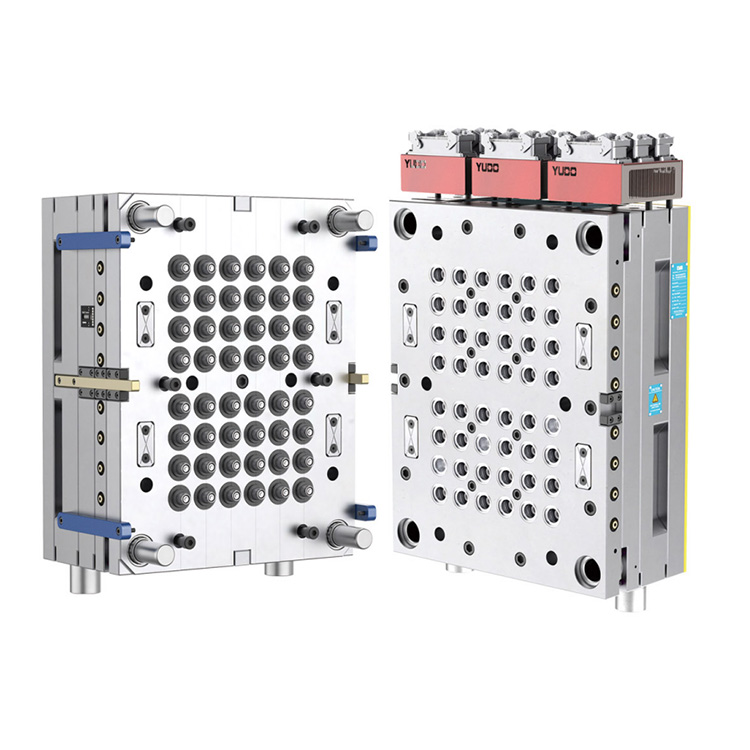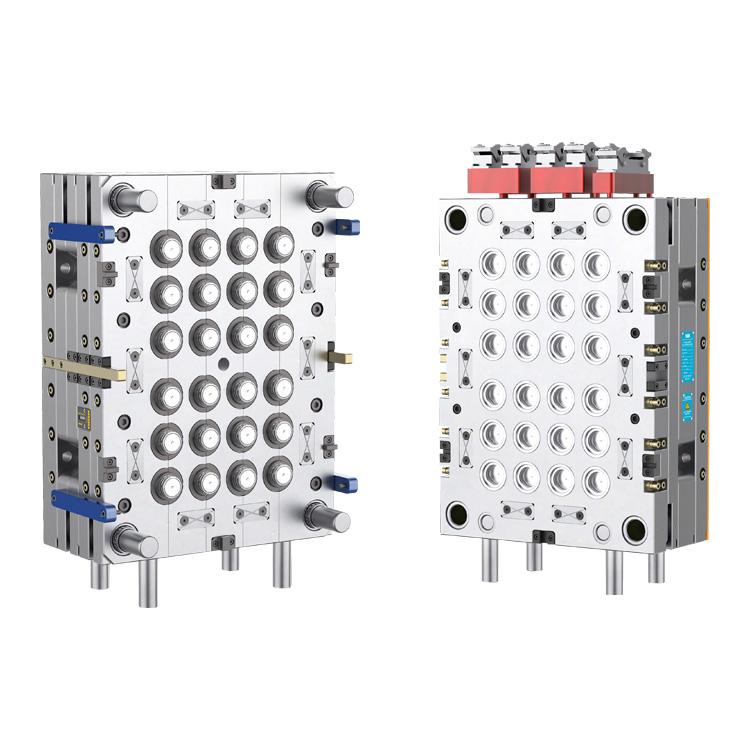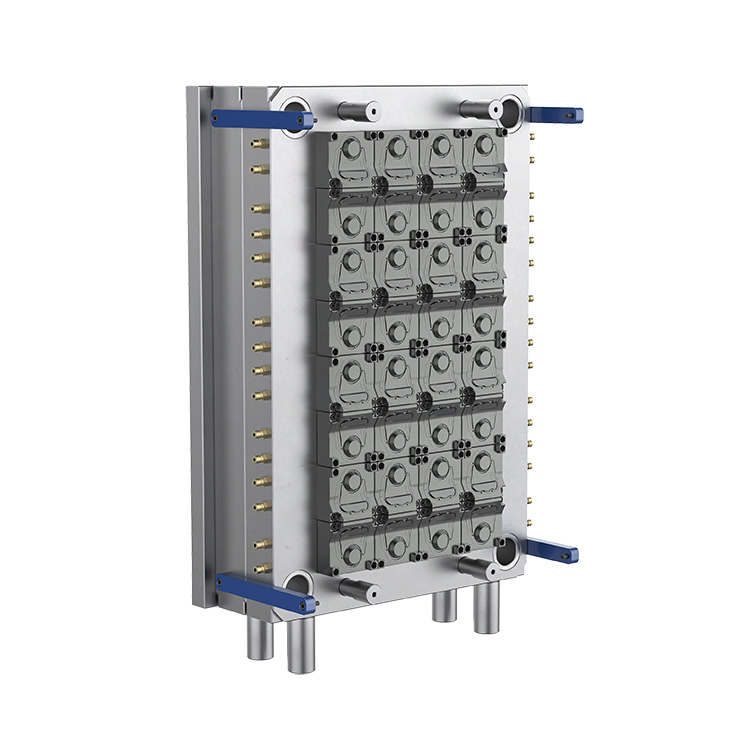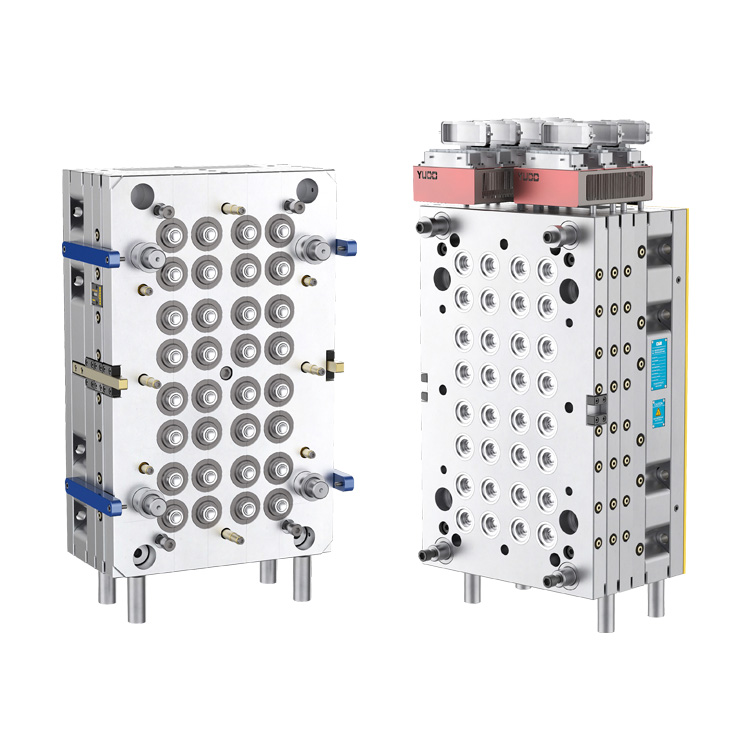
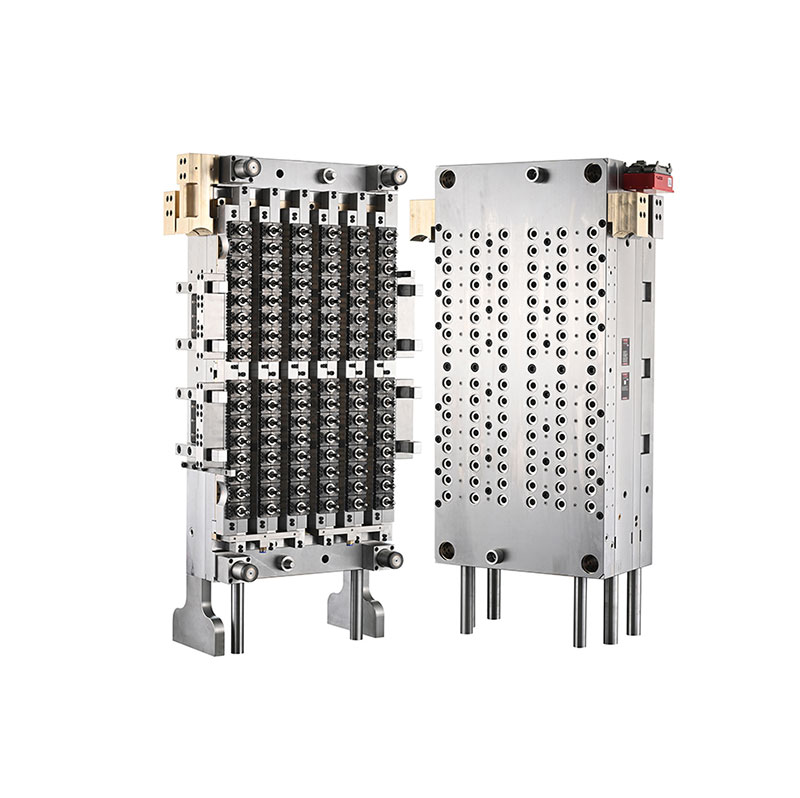
Daelong30 yılı aşkın endüstri tecrübesine sahip Çin merkezli bir enjeksiyon kalıp üreticisi olan , yüksek hacimli plastik ambalaj üretimi için hassas takımlama çözümleri sunmaktadır.96 Gözlü 29 25 Boyunlu İğne Valf Kapılı Pet Preform Kalıbıiçecek, yiyecek ve günlük kimyasal paketleme uygulamaları için tutarlı çıktıyı desteklemek üzere yüksek boşluklu düzeni, kontrollü bir sıcak yolluk sistemini ve otomatik üretim ekipmanıyla uyumluluğu birleştirerek zorlu PET preform üretimi için tasarlanmıştır.
Yüksek performanslı bir PET ön kalıp, üretim verimliliğini, boyutsal tutarlılığı, malzeme kullanımını ve sonraki şişe kalitesini doğrudan etkiler. 96 boşluklu bir konfigürasyon, üreticilerin her enjeksiyon döngüsünde birden fazla ön kalıp üretmesine olanak tanırken, iğne valfi kapısı sıcak yolluk sistemi, bireysel kapılarda eriyik dağıtımını kontrol etmeye yardımcı olur. Uyumlu Nestal enjeksiyon kalıplama makinelerini ve beş istasyonlu robotik otomasyonu kullanan üreticiler için doğru kalıp tasarımı istikrarlı, tekrarlanabilir üretimi destekleyebilir. Bu makale, kalıbın çalışma prensiplerini, önemli malzeme seçimlerini, mühendislik avantajlarını, seçim kriterlerini, bakım gerekliliklerini ve yüksek boşluklu bir PET preform kalıp yatırımının değerlendirilmesine yönelik pratik hususları açıklamaktadır.
PET ön kalıpları, daha sonra yeniden ısıtılan ve şişelere veya diğer kaplara gerdirilerek üfleme yoluyla kalıplanan enjeksiyonla kalıplanmış bileşenlerdir. Boyutları, malzeme dağılımı, boyun geometrisi ve yüzey durumu bitmiş ambalajın performansını etkiler.
96 boşluklu bir kalıp, 96 ayrı boşluk konumu içerir ve bu, uygun şekilde yapılandırılmış bir enjeksiyon kalıplama sisteminin bir tam kalıplama döngüsünde 96'ya kadar ön kalıp oluşturmasına olanak tanır. Bu düzenleme özellikle çok sayıda ayrı kalıplama makinesine bağımlı olmadan önemli üretim kapasitesi arayan imalatçılar için uygundur.
29/25 boyun özelliği, amaçlanan boyun bitiş tasarımını tanımlar. Alıcılar, sipariş vermeden önce kesin diş profilini, sızdırmazlık boyutlarını, kapatma uyumluluğunu ve ilgili boyun bitiş çizimini doğrulamalıdır. Bu ayrıntılar, bitmiş ön kalıbın amaçlanan kapağa ve şişe üfleme işlemine uyup uymayacağını belirler.
Daelong'un ürün bilgilerine göre bu kalıp, beş istasyonlu robot sistemiyle donatılmış Nestal enjeksiyon kalıplama makineleri için tasarlandı. Gerçek uyumluluk, alıcının makine modeline, merdane boyutlarına, enjeksiyon kapasitesine ve otomasyon konfigürasyonuna göre doğrulanmalıdır.
Yüksek boşluklu enjeksiyon kalıplamada erimiş PET'in tüm boşluklara eşit şekilde dağıtılması büyük bir mühendislik sorunudur. Erime sıcaklığı, basınç, akış direnci veya geçit performansındaki değişiklikler, ön kalıp ağırlığı, görünüm ve boyutsal doğrulukta farklılıklara neden olabilir.
İğne valf kapısı sıcak yolluk sistemi, kapının açılıp kapanmasını kontrol etmek için hareketli bir valf pimi kullanır. Sistem, her boşluğa eriyik girişini yönetecek şekilde tasarlanmıştır ve doğru şekilde tasarlandığında, bakımı yapıldığında ve enjeksiyon işlemiyle senkronize edildiğinde daha temiz geçit alanları ve daha tutarlı dolum üretilmesine yardımcı olabilir.
Daelong, bu model için PC-VG serisi valf kapısı sıcak yolluk sistemini belirtir. Nihai sonuçlar, genel sıcak yolluk tasarımına, valf pimi durumuna, sıcaklık kontrolüne, enjeksiyon ayarlarına, soğutma performansına ve PET reçine hazırlığına bağlıdır. Alıcılar, gerçek çalışma koşulları altında performansı doğrulamak için bir kalıp denemesi ve numune değerlendirmesi talep etmelidir.
Yüksek boşluklu bir PET preform kalıbı için malzeme seçimi çok önemlidir çünkü bireysel bileşenler farklı ısı, basınç, sürtünme ve tekrarlanan mekanik hareket kombinasyonlarına maruz kalır. Uygun takım çelikleri ve sıcak yolluk malzemeleri boyutsal stabiliteyi, aşınma direncini ve uzun süreli güvenilir çalışmayı desteklemeye yardımcı olur.
Aşağıdaki tablo Daelong'un bu kalıp için yayınladığı malzemeleri ve mühendislik bilgilerini özetlemektedir.
| Bileşen | Belirtilen Malzeme | Yayınlanmış Sertlik | Mühendislik Amacı |
|---|---|---|---|
| Boşluk ve çekirdek | Almanya 2316 çelik | HRC 42–45; HRC 50–54'e kadar hassas sertleştirme | Ön kalıp geometrisini oluşturur ve aşınma direncini destekler |
| Boyun halkası | Almanya 2316 çelik | HRC 45–50 | Boyun bitişi ve kapatma arayüzünü oluşturur |
| Valf pimi | Japonya SKD51 çeliği | HRC 58–60 | Kapının açılıp kapanmasını kontrol eder |
| Sıcak yolluk nozulu | ABD berilyum bakır | sıcak rulo 37 | Nozul düzeneğinde ısı transferini destekler |
| Manifold plakası | H13 çelik | HRC 35–38 | Sıcak yolluk manifold yapısını destekler |
| Taban plakası | P20 takım çeliği | HRC 27–32 | Kalıp montajı için yapısal destek sağlar |
Not: Yukarıdaki sertlik değerleri ürün sayfasında yayınlanan spesifikasyonlara uygundur. Alıcılar, onaylanmış teknik belgelerdeki nihai malzeme sertifikalarını, ısıl işlem durumunu, bileşen spesifikasyonlarını ve muayene kayıtlarını doğrulamalıdır.
Daelong ayrıca 0,003–0,005 mm'lik işleme toleranslarını, %90'a kadar bileşen değiştirilebilirliğini ve L = 100 mm'de ±0,0075 mm'lik ön kalıp duvar kalınlığı eşmerkezliliğini rapor ediyor. Bunlar önemli teknik değerlendirme noktalarıdır; ölçüm yöntemleri, muayene yerleri ve kabul kriterleri, üretim kabulünden önce kararlaştırılmalıdır.
96 boşluklu konfigürasyonun birincil avantajı, her döngüde birçok ön kalıp oluşturma kapasitesidir. Uygun boyutlu bir enjeksiyon makinesi, dengeli dolum, etkili soğutma ve otomatikleştirilmiş taşıma ile eşleştirildiğinde bu düzen, üreticilerin üretim alanını daha iyi kullanırken çıktıyı artırmasına yardımcı olabilir.
Ancak saat başına üretilen kabul edilebilir ön kalıpların gerçek sayısı, çevrim süresine, makinenin kullanılabilirliğine, proses stabilitesine, planlı bakıma ve reddedilen parçaların yüzdesine bağlıdır. Bu nedenle üretim planlamasında yalnızca boşluk sayımı yerine doğrulanmış deneme verileri kullanılmalıdır.
Tutarlı ön kalıp ağırlığı, boyun boyutları ve duvar kalınlığı, aşağı yönlü gerdirmeli şişirme kalıplama için çok önemlidir. Boşluklar arasındaki farklılıklar, eşit olmayan malzeme dağılımına, tutarsız şişe mukavemetine veya artan ret oranlarına yol açabilir.
İyi tasarlanmış bir sıcak yolluk, doğru şekilde üretilmiş kalıp bileşenleri ve dengeli soğutma, bu farklılıkların azaltılmasına yardımcı olabilir. Rutin numune alma ve boşluk tanımlama, sorunları büyük bir üretim partisini etkilemeden önce tespit etmek için faydalıdır.
Daelong, değiştirilebilir boşluk yapısını kalıbın mühendislik avantajlarından biri olarak tanımlıyor. Değiştirilebilir bileşenler, hedeflenen bakımı basitleştirebilir çünkü aşınmış veya hasarlı bir bölüme, tüm kalıp düzeneği değiştirilmeden bakım yapılabilir.
Alıcılar gerçek değiştirilebilirlik kapsamını, yedek parça bulunabilirliğini, değiştirme prosedürlerini ve boyut doğrulama gerekliliklerini doğrulamalıdır. Bu ayrıntılar bakım ekiplerinin arıza süresini tahmin etmesine ve uygun yedek envanterleri hazırlamasına yardımcı olur.
Yüksek hızlı ön kalıp üretimi, enjeksiyon performansından daha fazlasına bağlıdır. Robotun taşınması, soğutulması, taşınması, incelenmesi ve aşağı yöndeki üfleme ekipmanlarının birlikte çalışması gerekir. Amaçlanan otomasyon sistemiyle uyumluluk, manuel kullanımın azaltılmasına yardımcı olur ve daha öngörülebilir bir üretim iş akışını destekler.
29/25 boyun kaplaması ve 96 boşluklu yerleşim düzeni, bu kalıp tipini, önemli miktarda PET ön kalıp gerektiren paketleme işlemlerine uygun hale getirir. Bitmiş şişenin uygunluğu boyun tasarımına, ön kalıp ağırlığına, reçine kalitesine, şişe geometrisine ve amaçlanan dolum koşullarına bağlıdır.
Her 29/25 boyun kaplaması her şişe kapağı veya dolum hattıyla değiştirilemez. Üreticiler, bir kalıp tasarımına başlamadan önce kapak çizimlerini, kurcalanmaya karşı koruma özelliklerini, sızdırmazlık gerekliliklerini ve geçerli paketleme standartlarını doğrulamalıdır.
Yüksek boşluklu bir kalıbın seçilmesi, yalnızca boşluk sayılarının veya satın alma fiyatlarının karşılaştırılması yerine, tüm üretim sisteminin gözden geçirilmesini gerektirir. Teknik olarak uygun bir kalıp, fabrikadaki makine, reçine, şişe tasarımı, üretim hedefi ve bakım kaynaklarıyla eşleşmelidir.
Ek ürün detayları için Daelong'un iğne valf kapılı 96 boşluklu 29/25 boyunlu PET preform kalıbını ve daha geniş PET preform kalıp çözümleri yelpazesini inceleyin.
Hassas bir şekilde tasarlanmış bir kalıp bile tutarlı performansı sürdürmek için düzenli bakım gerektirir. 96 boşluklu bir sistemde, birkaç boşluğu etkileyen küçük bir sorun, fark edilmediği takdirde önemli sayıda kusurlu parça üretebilir.
Önleyici bakım, beklenmedik arıza sürelerini azaltabilir ve bileşen değişimini daha öngörülebilir hale getirebilir. Uygun bakım aralığı üretim koşullarına, reçine kalitesine, çalışma saatlerine, denetim sonuçlarına ve üreticinin tavsiyelerine göre belirlenmelidir.
96 boşluklu bir PET ön kalıp kalıbı, 96 kalıplama boşluğu içerir ve tüm boşluklar doğru şekilde çalıştığında, tam enjeksiyon döngüsü başına 96'ya kadar ön kalıp üretebilir. Gerçek üretim çıktısı çevrim süresine, makine performansına ve ürün kabul oranlarına bağlıdır.
29/25 tanımı, amaçlanan boyun bitiş konfigürasyonunu tanımlar. Seçilen kapak ve şişe tasarımıyla uyumluluğun sağlanması için kesin boyutlar ve kapak arayüzü, onaylanmış mühendislik çizimi kullanılarak doğrulanmalıdır.
Bir iğne valf kapısı sistemi, hareketli valf pimleri aracılığıyla eriyik girişini kontrol eder. Uygun tasarım ve proses ayarlarıyla, kapak tutarlılığını geliştirebilir, kontrollü dolumu destekleyebilir ve yüksek hacimli enjeksiyon kalıplamada kapıyla ilgili bazı kusurları azaltabilir.
Daelong, beş istasyonlu robot sistemiyle donatılmış Nestal enjeksiyon kalıplama makineleriyle uyumluluğu belirtiyor. Sıkıştırma kuvveti, enjeksiyon kapasitesi, merdane boyutları ve otomasyon ayrıntıları dahil olmak üzere kesin makine modeli ve arayüz gereksinimleri, sipariş vermeden önce onaylanmalıdır.
Yayınlanan spesifikasyonlar arasında boşluk, çekirdek ve boyun halkası için Almanya 2316 çeliği; Valf pimi için Japonya SKD51 çeliği; sıcak yolluk nozulu için berilyum bakır; Manifold plakası için H13 çeliği; ve taban plakası için P20 takım çeliği. Nihai malzeme ve sertlik gereklilikleri satın alma spesifikasyonunda teyit edilmelidir.
Üreticiler dengeli sıcak yolluk sıcaklıklarını, uygun enjeksiyon parametrelerini, etkili soğutmayı ve temiz kalıplama yüzeylerini korumalıdır. Düzenli oyuklar arası örnekleme ve önleyici bakım, sapmaların yaygın retlere yol açmadan önce tespit edilmesine yardımcı olur.
Boyun bitiş çizimini, ön kalıp ağırlığını ve boyutlarını, amaçlanan şişe uygulamasını, enjeksiyon makinesi modelini, üretim hedefini, reçine özelliklerini, otomasyon gereksinimlerini ve tercih edilen teslimat programını sağlayın. Bu ayrıntılar üreticinin uyumluluğu değerlendirmesine ve daha doğru bir teklif hazırlamasına yardımcı olur.
İğne valf geçit sistemine sahip 96 boşluklu bir PET preform kalıbı, yüksek üretim kapasitesi, tekrarlanabilir preform kalitesi ve otomatik enjeksiyon kalıplama işlemleriyle uyumluluk arayan ambalaj üreticileri için değerli bir yatırım olabilir. Uzun vadeli değeri hassas mühendisliğe, uygun malzemelere, dengeli doldurma ve soğutmaya, güvenilir makine entegrasyonuna ve disiplinli bakıma bağlıdır.
Daelong, enjeksiyon kalıp imalatındaki tecrübesini yüksek hacimli PET preform üretimine yönelik bir ürün tasarımıyla birleştiriyor. Üreticiler bir satın alma kararı vermeden önce teknik çizimleri değerlendirmeli, makine uyumluluğunu doğrulamalı ve kalıp denemeleri ve son teslimat için net kabul kriterleri oluşturmalıdır.
Üretim hattınız için güvenilir bir PET preform kalıp çözümü mü arıyorsunuz? Daelong'la iletişime geçin29/25 boyun spesifikasyonlarınızı, ön kalıp tasarımınızı, makine konfigürasyonunuzu ve çıktı gereksinimlerinizi görüşmek üzere. Teknik ayrıntılar ve üretim ihtiyaçlarınıza uygun bir fiyat teklifi istemek için ürün sayfasını ziyaret edin veya bizimle iletişime geçin.